

3D Baskı İçin ChatGPT Komutları | 3DPrin.TR
Oct 15, 2026
3D baskı projelerinde ChatGPT ile referans görsel, ölçülendirme, parça ayırma, montaj, tolerans ve baskı analizi için kullanabileceğiniz hazır promptları keşfedin.
3D baskıda iyi bir sonuç yalnızca kaliteli bir 3D yazıcıya sahip olmakla elde edilmez. Doğru referansların hazırlanması, modelin üretim yöntemine uygun tasarlanması, ölçülerin netleştirilmesi, parçaların doğru ayrılması, montaj yönteminin planlanması ve baskı öncesi risklerin değerlendirilmesi gerekir.
ChatGPT, bütün bu aşamalarda bir 3D baskı üretim asistanı gibi kullanılabilir.
Doğru hazırlanan promptlarla ChatGPT’den;
isteyebilirsiniz.
Ancak önemli bir ayrım vardır: ChatGPT, nihai üretim mühendisliği kontrolünün veya profesyonel CAD yazılımının yerine geçmez. Yapay zekâdan alınan görseller, ölçüler ve öneriler; 3D modelleme yazılımında, dilimleyicide ve mümkünse prototip baskıyla doğrulanmalıdır.
ChatGPT’yi 3D baskıda verimli kullanmanın temel formülü şöyledir:
Amaç + obje tanımı + gerçek ölçüler + üretim yöntemi + malzeme + yazıcı kısıtları + montaj yöntemi + istenen çıktı + değişmemesi gereken özellikler
Örneğin yalnızca:
“Bu ürünü 3D baskıya hazırla.”
demek yerine şu şekilde bir prompt yazılmalıdır:
“Yüklediğim ürün görselini FDM yöntemiyle üretilecek bir 3D model için referans olarak analiz et. Ürün 120 × 80 × 60 mm ölçülerinde olacak, PETG ile üretilecek ve çıkarılabilir bir kapağa sahip olacak. Ön, arka, sağ, sol ve üst görünüşleri hazırla. Parçaların birleşim bölgelerini, vida yerlerini ve olası destek gereksinimlerini göster. Görselde bulunmayan ölçüleri tahmin etme; doğrulanması gereken alanları ayrıca belirt.”
Bu iki prompt arasındaki fark, alınacak sonucun kalitesini doğrudan değiştirir.
Bu içerikte kullanılan /turnaround, /orthographic, /separate-parts ve /printability gibi ifadeler, ChatGPT’nin yerleşik veya resmî slash komutları değildir.
Bunlar, farklı prompt türlerini daha kolay sınıflandırmak ve tekrar kullanmak amacıyla 3DPrin.TR tarafından hazırlanan prompt etiketleridir.
Örneğin /turnaround yazmak tek başına yeterli değildir. Etiketin arkasından objenin özelliklerini, istediğiniz açıları, ölçüleri ve görsel kuralları açıklamanız gerekir.
OpenAI’ın güncel görsel üretim rehberi de etkili promptların; amaç, ana konu, görsel stil, kadraj ve korunması gereken kısıtları açıkça tanımlamasını öneriyor. Büyük ve belirsiz değişiklikler yerine küçük ve hedefli revizyonlar yapılması da daha tutarlı sonuçlar sağlıyor. OpenAI
İyi hazırlanmış bir 3D baskı promptunda aşağıdaki bilgiler mümkün olduğunca bulunmalıdır:
| Prompt bileşeni | Açıklama | Örnek |
| Kullanım amacı | Parçanın nerede kullanılacağı | Elektronik kutusu, masaüstü dekoru, yedek parça |
| Gerçek ölçüler | Boyut ve kritik mesafeler | 120 × 80 × 60 mm |
| Üretim yöntemi | FDM, SLA veya farklı teknoloji | FDM |
| Malzeme | Mekanik ve görsel beklentiyi etkiler | PETG |
| Yazıcı bilgisi | Baskı hacmi ve teknik sınırlar | Bambu Lab P1S, 0,4 mm nozzle |
| Parça stratejisi | Tek parça mı, bölünmüş mü? | Gövde ve çıkarılabilir kapak |
| Birleştirme yöntemi | Vida, geçme, mıknatıs veya yapıştırma | M3 pirinç insert ve vida |
| Görsel çıktı | Hangi görünüşlerin istendiği | Ön, arka, yan, üst ve izometrik |
| Kısıtlar | Değişmemesi gereken özellikler | Logo ekleme, ölçüleri tahmin etme |
| Doğrulama | Belirsizliklerin nasıl gösterileceği | Bilinmeyen ölçüleri “doğrulanmalı” olarak işaretle |
Prompt ne kadar uzun olursa o kadar iyi sonuç alınacağı düşüncesi doğru değildir. Önemli olan uzunluk değil; üretim kararını etkileyen bilgilerin açık, tutarlı ve çelişkisiz biçimde verilmesidir.
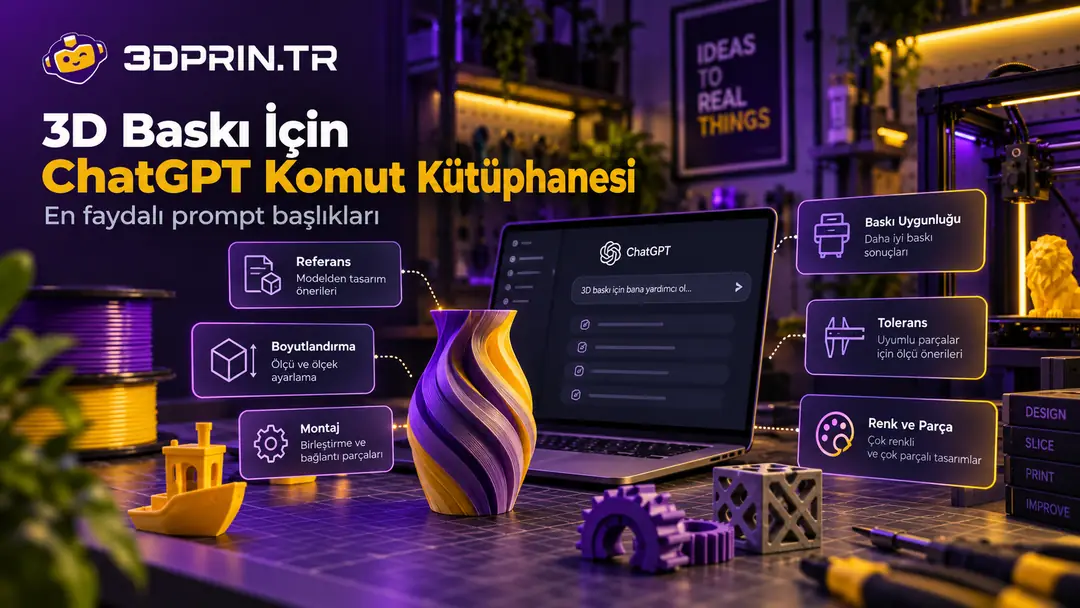
| Prompt etiketi | Kullanım amacı |
| /3d-reference | Temiz bir 3D modelleme referansı oluşturmak |
| /turnaround | Objeyi farklı açılardan göstermek |
| /orthographic | Perspektifsiz teknik görünüş hazırlamak |
| /isometric | Objeyi hacmi anlaşılacak şekilde göstermek |
| /dimensions | Ölçülü referans paftası hazırlamak |
| /separate-parts | Modeli üretilebilir parçalara ayırmak |
| /exploded | Parçaları patlatılmış görünüşte göstermek |
| /assembly | Montaj sırasını açıklamak |
| /printability | Modelin 3D baskıya uygunluğunu değerlendirmek |
| /supports | Destek ihtiyacını analiz etmek |
| /orientation | En uygun baskı yönünü belirlemek |
| /color-parts | Çok renkli baskı bölgelerini ayırmak |
| /flat-base | Modelin tabla temas yüzeyini kontrol etmek |
| /tolerance | Geçme ve montaj boşluklarını planlamak |
| /repair | Baskı veya model hatalarını analiz etmek |
Şimdi bu etiketleri gerçek projelerde nasıl kullanabileceğinize bakalım.
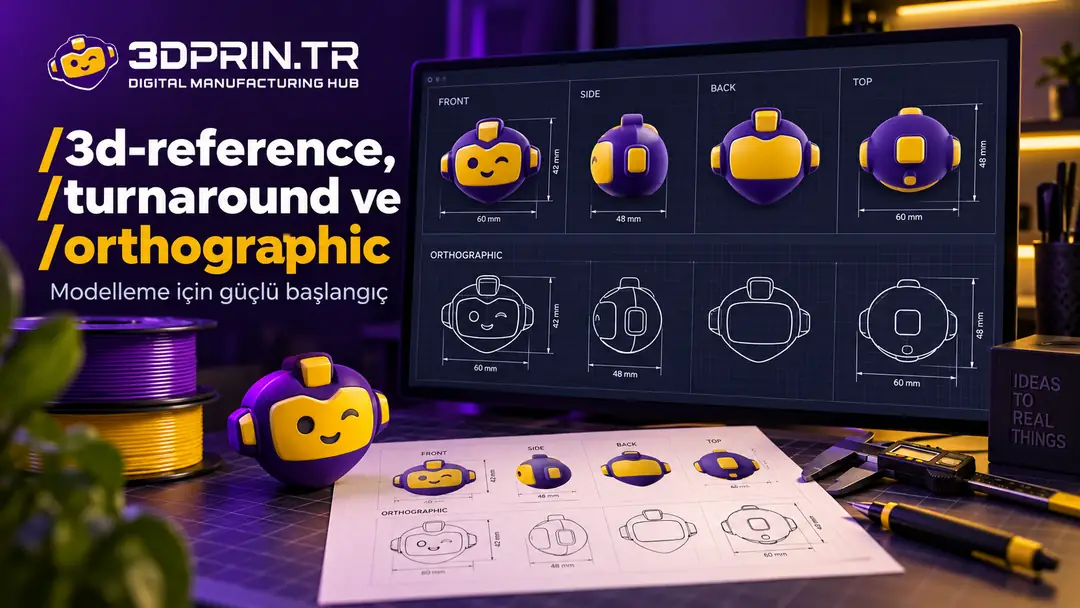
Bir fotoğraftan 3D modelleme yapılacaksa, modelleyicinin objenin formunu doğru anlayabilmesi gerekir. Tek açıdan çekilmiş bir fotoğraf genellikle yeterli olmaz. Arka yüzey, yan profiller, derinlik, çıkıntılar ve bağlantılar görünmeyebilir.
Yüklediğim [ürün veya obje] görselini 3D modelleme için temiz bir referans paftasına dönüştür.

Objenin ön, arka, sol, sağ ve üst görünüşlerini göster. Tüm görünüşlerde ölçek, oran, renk, delik konumu ve detay sayısı tutarlı kalsın.

Perspektif bozulmasını azalt, nötr ışık ve düz açık renkli arka plan kullan. Görselde bulunmayan detayları uydurma. Emin olunmayan veya görünmeyen bölgeleri “doğrulanmalı” olarak işaretle.Bu prompt; ürün modelleme, figür tasarımı, yedek parça, maket, dekoratif obje ve tersine mühendislik çalışmalarının başlangıcında kullanılabilir.
Yapay zekâ ile oluşturulan referans paftası, doğrudan teknik çizim olarak değerlendirilmemelidir. Özellikle delik çapı, merkez mesafesi, duvar kalınlığı ve montaj yüzeyleri gerçek ölçümlerle doğrulanmalıdır.
Turnaround çalışması, bir objeyi sabit ölçekte farklı yönlerden gösteren referans setidir. Figür, ürün ve organik modelleme süreçlerinde form bütünlüğünü anlamayı kolaylaştırır.
Bu objenin aynı tasarımını koruyarak 8 açılı bir turnaround referansı oluştur.

Ön, ön-sağ, sağ, arka-sağ, arka, arka-sol, sol ve ön-sol görünümleri göster. Her açı arasında yaklaşık 45 derece fark olsun.

Objenin ölçüsü, yüzey detayları, renkleri ve oranları hiçbir görünüşte değişmesin. Kamera yüksekliği sabit olsun. Düz arka plan kullan ve tüm açıları tek bir düzenli paftada göster.Farklı açılar arasında tutarsızlık varsa 3D modelleyici hangi formu esas alacağını bilemez. Bu nedenle promptta “aynı oranları koru”, “kamera yüksekliğini değiştirme” ve “yeni detay ekleme” gibi sınırlamalar açıkça belirtilmelidir.
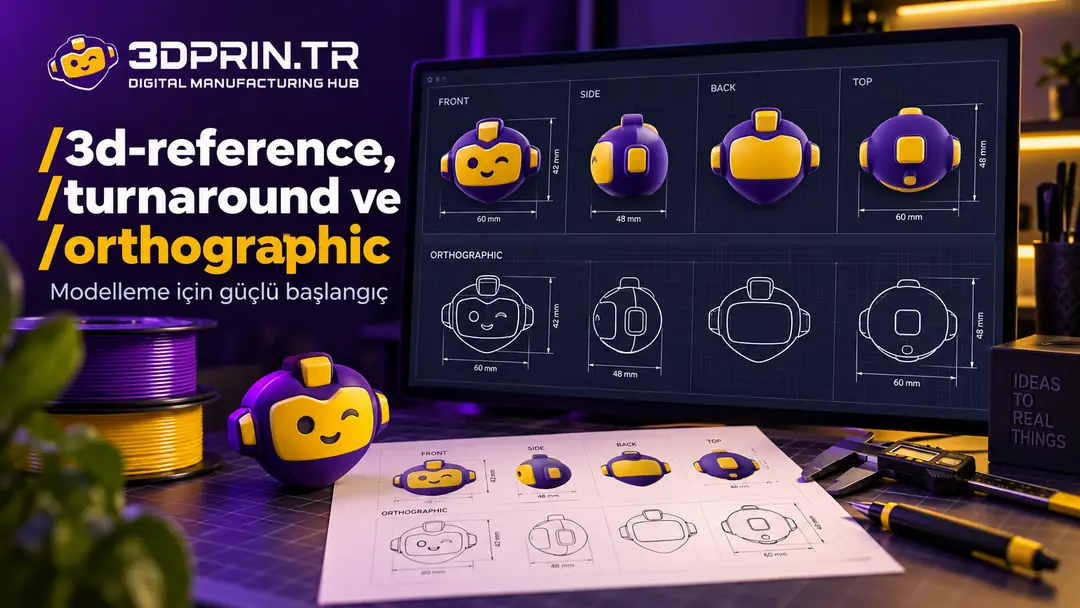
Ortografik görünüş, perspektif etkisinin kaldırıldığı ön, yan ve üst görünüşleri ifade eder. Bu tür görseller teknik modelleme ve ölçü kontrolü için daha kullanışlıdır.
Yüklediğim objenin perspektifsiz ortografik referanslarını hazırla.

Ön görünüş, sağ yan görünüş ve üst görünüş aynı ölçekte yer alsın. Kamera perspektifi kullanılmasın. Objeyi her görünüşte merkeze hizala.

Sadece benim verdiğim ölçüleri yaz. Eksik ölçüleri tahmin etme. Bilinmeyen alanları “ölçülmeli” olarak işaretle. Görseli teknik çizim düzeninde, açık arka plan üzerinde hazırla.Yapay zekâ, görsel üzerinde teknik çizime benzeyen çizgiler oluşturabilir; ancak bu çizgiler gerçek CAD geometrisinin garantisi değildir. Nihai üretim ölçüleri CAD ortamında kontrol edilmelidir.
Bir ürün görselinin iyi görünmesi, üretilebilir olduğu anlamına gelmez. Üretim açısından kritik olan; toplam boyutlar, delik konumları, et kalınlıkları ve parçalar arası mesafelerdir.
Bu obje için ölçülü bir 3D modelleme referansı hazırla.

Toplam ölçüler:
Genişlik: [___] mm
Derinlik: [___] mm
Yükseklik: [___] mm

Kritik ölçüler:
Duvar kalınlığı: [___] mm
Delik çapı: [___] mm
Delik merkez mesafesi: [___] mm
Taban kalınlığı: [___] mm

Objeyi ön, yan, üst ve izometrik görünüşte göster. Ölçü çizgilerini okunaklı biçimde yerleştir. Verilmeyen değerleri tahmin etme ve bütün ölçüleri milimetre cinsinden yaz.Sadece toplam boyutları vermek çoğu zaman yeterli değildir. Bir parçanın 100 mm genişliğinde olması, üzerindeki deliğin nerede bulunduğunu veya montaj yüzeyinin kaç milimetre olduğunu açıklamaz.
Büyük, çok renkli veya karmaşık modellerin tek parça üretilmesi her zaman doğru çözüm değildir. Modeli parçalara ayırmak;
sağlayabilir.
Bu modeli FDM 3D baskıya uygun şekilde parçalara ayırmak için bir üretim planı hazırla.

Yazıcının baskı hacmi: [___ × ___ × ___] mm
Malzeme: [PLA / PETG / ABS / ASA / TPU]
Nozzle çapı: [___] mm
Montaj yöntemi: [vida / geçme / mıknatıs / yapıştırma]

Parçaları; baskı hacmi, destek ihtiyacı, katman yönü, yüzey kalitesi ve montaj erişimi açısından değerlendir.

Her parçayı numaralandır. Parçaların ayrılacağı bölgeleri göster. Görünür yüzeylerin ortasından kesim yapmaktan kaçın. Montaj bağlantıları için pim, yuva veya vida seçenekleri öner.Kesim çizgileri mümkünse objenin doğal birleşim bölgelerinde bulunmalıdır. Figürlerde saç, baş, gövde, kol ve aksesuarlar; ürünlerde kapak, gövde, panel ve bağlantı elemanları ayrı değerlendirilebilir.
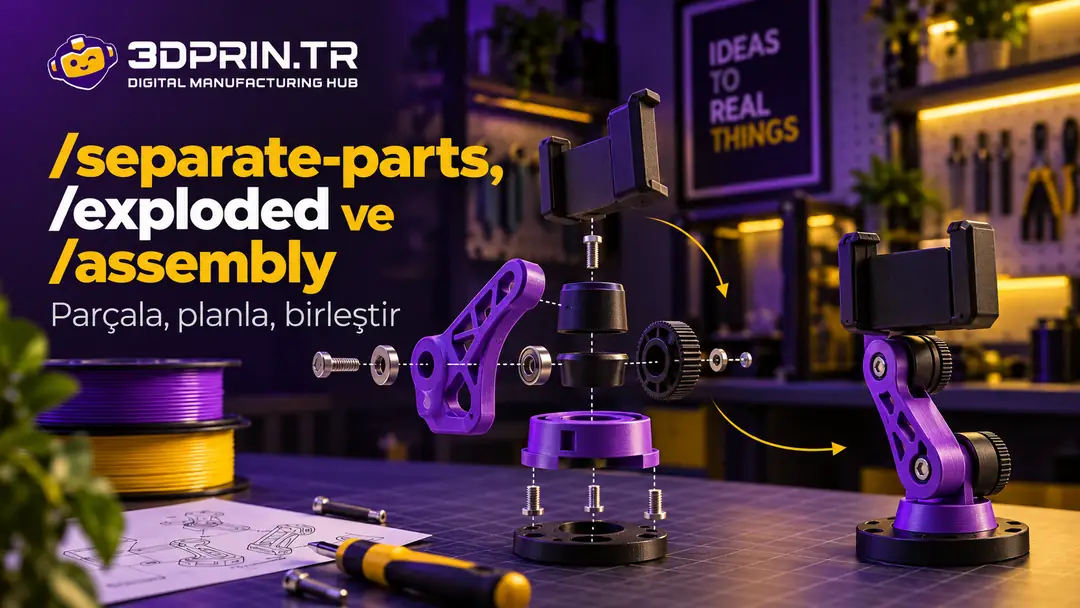
Patlatılmış görünüş, parçaların birbirine göre konumunu ve montaj ilişkisini gösterir. Üretim, paketleme, teknik servis ve kullanım kılavuzu çalışmalarında oldukça faydalıdır.
Bu ürünün patlatılmış montaj görünüşünü hazırla.

Tüm parçaları gerçek montaj eksenlerini koruyarak birbirinden ayır. Her parçayı numaralandır ve parçaların birleşme yönlerini oklarla göster.

Vida, pim, insert, mıknatıs veya bağlantı parçalarını ayrı göster. Parçaların sırasını değiştirme. Nihai ürünün nasıl oluştuğu ilk bakışta anlaşılmalı.
Bu görünüş daha sonra montaj kılavuzu, ürün kartı veya teknik dokümantasyon hazırlanırken de kullanılabilir.
Bir modelin parçalarını ayırmak yeterli değildir. Kullanıcının veya üretim ekibinin hangi parçayı hangi sırayla birleştireceği de açıklanmalıdır.
Bu ürün için adım adım montaj rehberi hazırla.

Her adımda yalnızca eklenecek parçayı vurgula. Parça numaralarını, montaj yönünü ve kullanılacak bağlantı yöntemini belirt.

Vida kullanılacaksa vida türünü ve montaj sırasını yaz. Yapıştırıcı kullanılacaksa uygulanacak yüzeyi göster. Montaj tamamlandıktan sonra kontrol edilmesi gereken noktaları son adımda listele.

Çıktıyı 1, 2, 3 ve 4 numaralı net görseller halinde hazırla.Montaj sırasında diğer parçaların erişimi engellenmemeli, vidalara ulaşılabilmeli ve yanlış yönde montaj ihtimali azaltılmalıdır. Bu nedenle montaj sırası, parçalar modellenmeden önce düşünülmelidir.
Bir model ekranda sorunsuz görünse bile fiziksel üretimde başarısız olabilir. Çok ince duvarlar, kapalı boşluklar, desteklenmeyen yüzeyler, keskin geçişler ve yanlış katman yönü baskı sonucunu etkileyebilir.
Bu modeli FDM 3D baskı açısından analiz et.

Yazıcı: [yazıcı modeli]
Malzeme: [malzeme]
Nozzle çapı: [___] mm
Katman yüksekliği: [___] mm
Hedef kullanım: [dekoratif / mekanik / dış ortam / prototip]

Şu başlıkları ayrı ayrı incele:

1. Duvar ve taban kalınlıkları
2. Desteklenmeyen çıkıntılar
3. Köprü bölgeleri
4. Zayıf katman yönleri
5. Delik ve vida bölgeleri
6. Eğilme veya tabladan kalkma riski
7. Montaj boşlukları
8. Destek temizleme erişimi
9. Görsel yüzey kalitesi
10. Test baskısı gerektiren bölgeler

Bilinmeyen değerleri tahmin etme. Her riski düşük, orta veya yüksek olarak sınıflandır ve çözüm önerisi sun.Bu modeli reçineli SLA 3D baskı açısından analiz et.
Reçine türü: [___]
Parça ölçüsü: [___]
Parça kullanım amacı: [___]
Modeli duvar kalınlığı, içi boşaltma, reçine tahliye delikleri, kapalı reçine bölgeleri, emiş etkisi oluşturabilecek yüzeyler, destek izleri, kırılgan detaylar ve yıkama erişimi açısından değerlendir.
En az üç farklı baskı yönü öner ve her yönün yüzey kalitesi, destek ihtiyacı ve üretim riski açısından avantajlarını açıkla.Baskı yönü yalnızca baskı süresini değil, mekanik dayanımı ve görünen yüzey kalitesini de etkiler.
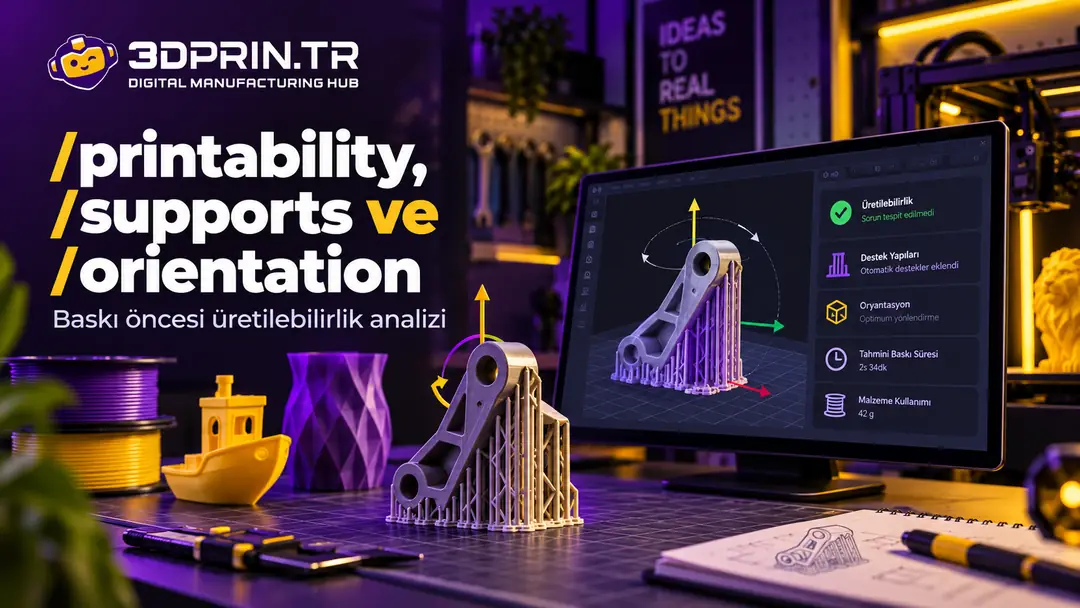
Bu parça için üç farklı FDM baskı yönünü karşılaştır.

Her yönü şu kriterlere göre değerlendir:

- Katman yönüne bağlı dayanım
- Destek ihtiyacı
- Destek temas izleri
- Tabla temas alanı
- Baskı süresi
- Malzeme tüketimi
- Görsel yüzey kalitesi
- Kritik deliklerin doğruluğu
- Montaj yüzeylerinin kalitesi

En uygun yönü doğrudan seçmek yerine her alternatifin avantaj ve risklerini tablo halinde göster. Nihai seçim için hangi testlerin yapılması gerektiğini belirt.Bir yön en az desteği gerektirirken, başka bir yön daha yüksek mekanik dayanım sağlayabilir. Üçüncü bir yön ise görünen yüzeylerin daha temiz çıkmasını sağlayabilir. Bu nedenle seçim parçanın kullanım amacına göre yapılmalıdır.
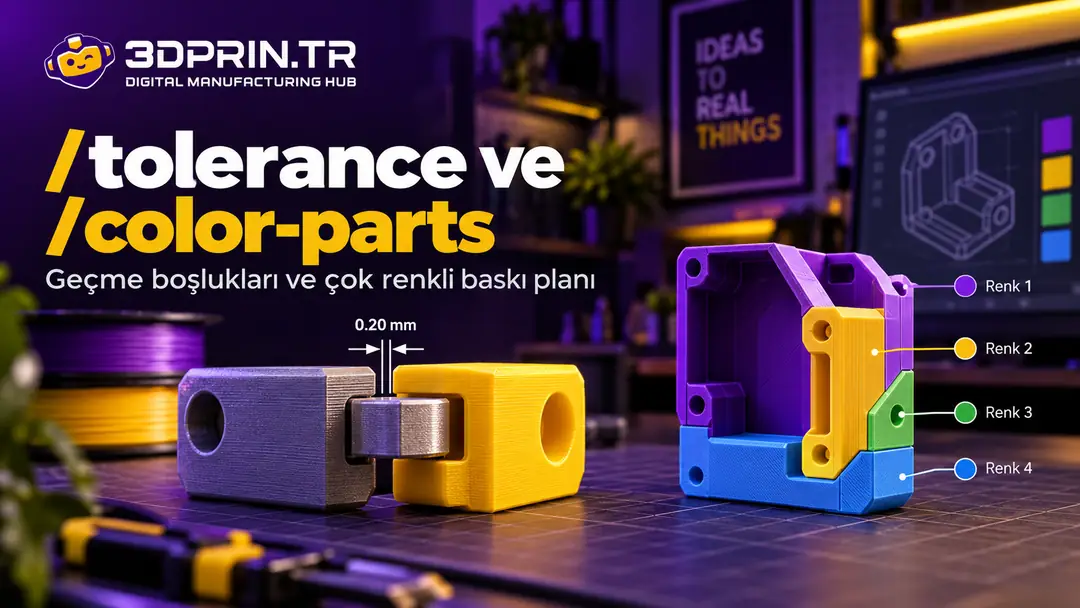
3D baskıda bütün parçalar nominal ölçülerinde birebir çıkmaz. Yazıcı kalibrasyonu, malzeme, baskı yönü, parça geometrisi ve dilimleyici ayarları gerçek ölçüleri etkileyebilir.
Bu nedenle tek bir tolerans değerini bütün projelerde kullanmak doğru değildir.
Bu iki parça arasında [sıkı geçme / hareketli geçme / kolay sökülebilir geçme] bağlantısı tasarlanacak.

Üretim yöntemi: [FDM / SLA]
Yazıcı: [___]
Malzeme: [___]
Baskı yönü: [___]
Bağlantı tipi: [mil-yuva / kapak-gövde / pim-delik]

Tek bir tolerans değeri vermek yerine üç farklı boşluk seçeneğiyle bir kalibrasyon numunesi öner.

Numunede her tolerans değerini ayrı ayrı etiketle. Test sonrasında hangi sonuca göre nihai ölçünün seçileceğini açıkla.Hayır. 0,20 mm bazı FDM uygulamalarında başlangıç denemesi olarak kullanılabilir; ancak evrensel bir kural değildir. Küçük bir pim, büyük bir kapak, uzun bir ray sistemi ve vidalı bağlantı aynı toleransla tasarlanmamalıdır.
En güvenli yaklaşım, gerçek yazıcı ve gerçek malzemeyle küçük bir tolerans numunesi üretmektir.
Çok renkli üretim yapılacaksa renklerin yalnızca görsel olarak değil, üretim stratejisine göre de ayrılması gerekir.
Bu modeli çok renkli FDM baskı için renk bölgelerine ayır.

Kullanılacak renkler:
1. [Renk 1]
2. [Renk 2]
3. [Renk 3]
4. [Renk 4]

Renk geçişlerini modelin doğal sınırlarında konumlandır. Küçük ve gereksiz renk değişimlerini azalt. Her renk bölgesini ayrı göster ve parçaların AMS ile tek baskıda mı yoksa ayrı üretilip monte edilerek mi hazırlanmasının daha mantıklı olduğunu karşılaştır.

Görünür birleşim çizgilerini azaltacak parça ayrımları öner.Çok renkli bir modelin tek seferde üretilmesi her zaman en verimli yöntem değildir. Renk değişimlerinin fazla olduğu modellerde üretim süresi ve malzeme atığı artabilir. Bazı projelerde farklı renkli parçaların ayrı üretilip sonradan birleştirilmesi daha kontrollü bir çözüm olabilir.
ChatGPT’ye yalnızca model görseli değil, başarısız baskının fotoğrafı ve kullanılan ayarlar da verilebilir.
Yüklediğim başarısız 3D baskı fotoğrafını analiz et.

Yazıcı: [___]
Malzeme: [___]
Nozzle: [___]
Katman yüksekliği: [___]
Nozzle sıcaklığı: [___]
Tabla sıcaklığı: [___]
Baskı hızı: [___]
Fan ayarı: [___]
Sorunun başladığı katman veya süre: [___]

Fotoğraftaki belirtileri ayrı ayrı tanımla. Olası nedenleri en muhtemel olandan daha düşük ihtimalli olana doğru sırala.

Her olası neden için:
- Kontrol edilecek ayarı,
- Yapılacak testi,
- Değiştirilecek tek parametreyi,
- Beklenen sonucu

açıkla.

Aynı anda çok sayıda ayarı değiştirmeyi önerme.
Bu yaklaşım, sorunun kaynağını daha sistematik bulmayı sağlar. Bir test sırasında sıcaklık, hız, fan, akış ve retraksiyonun aynı anda değiştirilmesi hangi ayarın sonucu iyileştirdiğini anlamayı zorlaştırır.
FDM ve SLA aynı promptla değerlendirilmemelidir. Üretim yöntemlerinin riskleri farklıdır.
| FDM promptunda belirtilmesi gerekenler | SLA promptunda belirtilmesi gerekenler |
| Nozzle çapı | Reçine türü |
| Katman yüksekliği | İçi boşaltma gereksinimi |
| Duvar ve üst-alt katmanlar | Kabuk kalınlığı |
| Katman yönüne bağlı dayanım | Tahliye delikleri |
| Köprü ve çıkıntılar | Kapalı reçine bölgeleri |
| Eğilme ve tabla tutunması | Emiş oluşturabilecek yüzeyler |
| Destek temizleme | Destek izi konumları |
| Dikiş çizgisi | Yıkama ve kürleme erişimi |
| Çok renkli baskı planı | Kırılgan detaylar |
Aynı ürün hem FDM hem SLA ile üretilebiliyorsa ChatGPT’den iki yöntemi; maliyet, yüzey kalitesi, dayanım, üretim süresi ve son işlem açısından karşılaştırması istenebilir.
Aşağıdaki şablon, yeni bir 3D baskı projesine başlarken kullanılabilir:
Rolün: 3D baskı üretim planlama ve modelleme brifi hazırlama asistanı.

Proje:
[Ürün veya parçayı açıklayın.]

Kullanım amacı:
[Parçanın nerede ve nasıl kullanılacağını açıklayın.]

Gerçek ölçüler:
[En, boy, yükseklik ve kritik ölçüler.]

Üretim yöntemi:
[FDM / SLA / çok renkli baskı.]

Yazıcı:
[Yazıcı modeli ve baskı hacmi.]

Malzeme:
[PLA / PETG / ABS / ASA / TPU / reçine.]

Montaj:
[Vida, insert, geçme, mıknatıs veya yapıştırma.]

Görsel gereksinimler:
[Ön, arka, yan, üst, izometrik, patlatılmış görünüş.]

Performans beklentisi:
[Yük taşıma, dış ortam dayanımı, hareketli parça, dekoratif görünüm.]

Aşağıdaki çıktıları sırayla hazırla:

1. Eksik veya doğrulanması gereken bilgiler
2. Modelleme için referans görünüş listesi
3. Parça ayırma önerisi
4. Montaj sırası
5. Baskı yönü alternatifleri
6. Destek gerektiren bölgeler
7. Üretilebilirlik riskleri
8. Tolerans test planı
9. Prototip baskı planı
10. Nihai üretim öncesi kontrol listesi

Verilmemiş ölçüleri tahmin etme. Görsel referansı teknik CAD dosyası gibi değerlendirme. Varsayım yaptığın her bilgiyi açıkça belirt.
Bu promptun en önemli kısmı son cümledir. Yapay zekânın eksik bilgileri fark etmeden tamamlaması yerine, hangi noktaların doğrulanması gerektiğini açıkça belirtmesi istenir.
Bir elektronik devre için kapaklı kutu tasarlanacağını düşünelim.
120 × 80 × 60 mm dış ölçülerinde elektronik muhafaza kutusu tasarımı için üretim brifi hazırla.

Kutu Bambu Lab P1S üzerinde, 0,4 mm nozzle ve PETG malzemeyle FDM olarak üretilecek.

Gövde ve kapak ayrı parça olacak. Kapak dört adet M3 pirinç insert ve vida ile gövdeye bağlanacak. Ön ve yan yüzeylerde petek biçimli havalandırma alanları bulunacak.

Ön, arka, sağ, sol, üst ve izometrik referans görünüşleri tanımla. Modelin parçalara ayrılmasını, insert yuvalarını, vida erişimini, havalandırma bölgelerini ve önerilen baskı yönlerini analiz et.

PETG üretimi açısından duvar kalınlığı, köşe yapısı, tabla teması, destek ihtiyacı ve kapak toleransı için test planı oluştur.

Eksik ölçüleri tahmin etme. Doğrulanması gereken bütün ölçüleri ayrı listele.
Bu prompttan sonra ChatGPT’nin önerileri doğrudan üretime gönderilmemeli; CAD modeli oluşturulmalı, ölçü kontrolü yapılmalı, dilimleyici ön izlemesi incelenmeli ve önce küçük bir prototip üretilmelidir.
Yapay zekâ destekli bir 3D baskı sürecinde aşağıdaki kontrol sırası kullanılabilir:
ChatGPT’nin görevi üretim kararlarını organize etmek ve olası riskleri görünür hâle getirmektir. Nihai üretim onayı yine fiziksel test ve teknik kontrolle verilmelidir.
Bu istek kullanım amacı, ölçü, malzeme ve üretim yöntemi içermediği için sonuç genellikle yalnızca görsel bir yorum olur.
Tek fotoğraftan gerçek ölçü çıkarılması çoğu zaman mümkün değildir. Mutlaka referans ölçü verilmelidir.
Gerçekçi görünen bir görsel, kapalı ve üretilebilir bir 3D geometri anlamına gelmez.
Tolerans; malzemeye, yazıcıya, baskı yönüne ve parça boyutuna göre test edilmelidir.
FDM için uygun olan bir parça bölme yöntemi, SLA için uygun olmayabilir.
Vida erişimi, insert yerleşimi ve yapıştırma yüzeyleri modelleme sırasında planlanmalıdır.
Önce ana form, ardından ölçüler, sonra parça ayrımı ve en son üretim analizi yapılmalıdır. Aşamalı ilerlemek tasarım tutarlılığını korur.
ChatGPT; 3D modelleme brifi, referans görsel, görünüş seti, parça listesi, montaj planı ve üretim kontrol listesi hazırlamak için kullanılabilir. Ancak nihai üretim geometrisi profesyonel bir CAD veya 3D modelleme yazılımında oluşturulmalı ve doğrulanmalıdır.
Bazı iş akışlarında kod, geometri tarifi veya dosya oluşturma konusunda yardımcı olabilir. Buna rağmen ortaya çıkan STL dosyasının kapalı mesh, doğru ölçü, yeterli duvar kalınlığı ve gerçek üretilebilirlik açısından kontrol edilmeden basılması önerilmez.
En iyi prompt; kullanım amacı, gerçek ölçüler, üretim yöntemi, malzeme, yazıcı, montaj yöntemi ve beklenen çıktıyı açıkça belirtir. Ayrıca eksik bilgilerin tahmin edilmemesi özellikle istenmelidir.
Hayır. Bunlar bu rehberde prompt türlerini sınıflandırmak için kullanılan etiketlerdir. Etiketle birlikte ayrıntılı açıklama yazılmalıdır.
Modelin görseli, kullanım amacı ve üretim bilgileri verildiğinde olası baskı yönlerini karşılaştırabilir. Ancak nihai karar dilimleyici ön izlemesi ve fiziksel testlerle doğrulanmalıdır.
Başlangıç seçenekleri ve kalibrasyon numunesi önerebilir. Fakat gerçek toleransın belirlenmesi için aynı yazıcı, malzeme ve baskı yönüyle test baskısı yapılmalıdır.
Evet. Yüklenen fotoğraf kullanılarak farklı açılar, temiz arka planlı referanslar ve teknik görünüşe yakın paftalar hazırlanabilir. Görünmeyen alanların tahmin değil, doğrulanması gereken bölge olarak belirtilmesi daha güvenlidir.
Evet. Promptta üretim yöntemi açıkça belirtilirse FDM için katman yönü, destek ve eğilme; SLA için tahliye deliği, içi boşaltma, destek izi ve reçine hapsi gibi farklı riskler değerlendirilebilir.
Yapay zekâ, 3D baskı sürecini hızlandırabilir ancak üretim tecrübesinin yerini tamamen alamaz.
Modelin gerçek dayanımı, malzeme davranışı, yazıcı kalibrasyonu, yüzey beklentisi, montaj sorunları ve seri üretim kararlılığı fiziksel üretim bilgisi gerektirir.
En doğru yaklaşım, ChatGPT’yi profesyonel modelleme ve üretim ekibinin yerine değil, ekibin daha hızlı analiz yapmasını sağlayan bir yardımcı olarak kullanmaktır.
Doğru kullanıldığında yapay zekâ;
Bir fikriniz, referans görseliniz veya üretmek istediğiniz fiziksel bir parçanız varsa 3DPrin.TR ekibi olarak projenizi üretime hazır hâle getirebiliriz.
Hizmetlerimiz arasında;
yer almaktadır.
Projenizin ölçülerini, kullanım amacını ve varsa referans görsellerini bizimle paylaşarak teknik değerlendirme ve fiyat teklifi alabilirsiniz.
WhatsApp: 0554 159 1525E-posta: [email protected]Marka: 3DPrin.TR – Dijital Üretim Merkezi


